Fusing a tvarování skla do formy — kompatibilita, křivka výpalu, formy, vady
- Kompatibilita a koeficient roztažnosti
- Řezání a skládání dílů
- Separátory a keramické formy
- Náběh, výdrž, chlazení, chladicí rampa
- Fólie, fritty a vložky
- Bubliny, jehly, praskliny
- Broušení hran a bezpečnost práce
Sklo se v peci chová jinak, než napovídá běžná zkušenost s ním jako s tvrdým a pevným materiálem. Mezi šesti sty a osmi sty stupni změkne natolik, že se dvě sousední tabulky spojí v jeden celek, ostré hrany se zaoblí a plochý výřez se vlastní vahou propadne do keramické formy. Většina problémů v dílně přitom nevzniká při samotném tavení, ale dřív — při volbě skla, při skládání dílů nebo při chlazení.
Tento web sbírá dílenské poznámky k jednotlivým krokům: od zjišťování kompatibility skel přes přípravu forem a nastavení pece až po rozpoznání typických vad na hotovém kusu. Text vychází z běžné praxe malé dílny a je psaný tak, aby se dal číst postupně od začátku do konce.
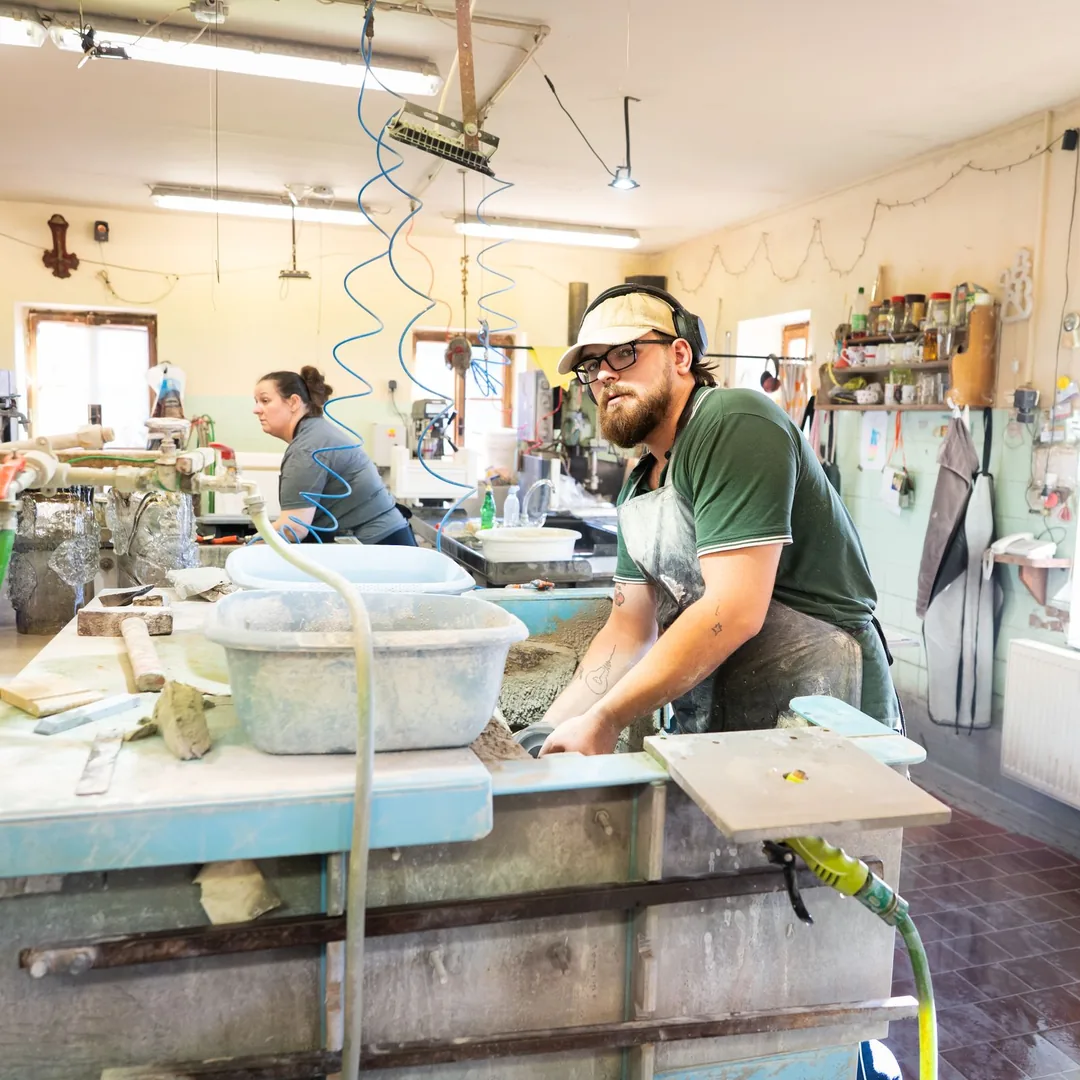
Co na těchto stránkách najdete
Materiál je rozdělený podle pořadí, ve kterém se jednotlivé kroky v dílně skutečně dějí. Každý oddíl se drží jednoho tématu a dá se číst i samostatně.
- Kompatibilita skla podle koeficientu roztažnosti
- Řezání, čištění a skládání dílů
- Separátory a keramické formy
- Křivka výpalu: náběh, výdrž, rychlé chlazení, chladicí rampa
- Úplné a částečné spékání
- Tvarování do formy
- Vložky z fólie a fritty
- Typické vady: bubliny, jehly, praskliny
- Broušení hran a bezpečnost práce
Kompatibilita skla podle koeficientu roztažnosti
Každé sklo se při zahřívání roztahuje a při chladnutí smršťuje. Míru tohoto pohybu popisuje koeficient délkové teplotní roztažnosti, v dílenském žargonu zkrátka COE. Spojíme-li v peci dvě skla, která se smršťují různě rychle, vznikne na jejich rozhraní trvalé napětí. Kus může vypadat bezvadně, prasknout ale za týden na parapetu nebo při prvním výraznějším teplotním rozdílu.
V praxi se pracuje s několika ustálenými skupinami, které se často označují čísly kolem 90 a 96. Tato čísla jsou spíš označením systému než přesnou fyzikální hodnotou: skla ze stejné řady jsou navzájem odzkoušená a spolehlivě drží pohromadě. Míchat řady mezi sebou nemá smysl ani tehdy, když se čísla zdají blízká. Stejně tak nelze bez zkoušky spojovat tabulové sklo z okna, sklo z lahví a barevné sklo pro fusing — pocházejí z různých výrobních tradic a chovají se odlišně.
Jak si kompatibilitu ověřit
Nejjednodušší zkouška je kombinovaná destička: na čirý podklad se položí úzké proužky testovaných skel, sestava se vypálí na plné spečení a po vychladnutí se prohlédne v polarizovaném světle. Napětí kolem spoje se ukáže jako světlý lem nebo barevné pole. Jednoduchý polariskop lze složit ze dvou polarizačních filtrů a rozptýleného světla, výsledek se ale vždy porovnává se vzorkem, o kterém je jisté, že je v pořádku.
- Zbytky skla si označujte hned při nákupu — po pár měsících v šuplíku už řadu nerozeznáte.
- Čiré podkladové sklo a barevné sklo kupujte pokud možno ze stejné řady.
- Dichroické a irizované povrchy mají vlastní podklad; kompatibilita se řídí podkladovým sklem, ne povrchovou vrstvou.
- Novou dodávku otestujte dřív, než ji použijete na větší kus.
Řezání, čištění a skládání dílů
Řezačka sklo neřeže, jen naruší povrch: kolečko vytvoří rýhu a tabule se podél ní láme. Rozhoduje proto jediný tah rovnoměrným tlakem. Opakovaný přejezd po stejné stopě rýhu nezlepší, jen otupí kolečko a nadrobí do plochy sklené prach. Nalomit je vhodné hned, dokud je rýha čerstvá — po delší době se lom stává méně předvídatelným.
Oblouky a výřezy se vedou od kraje k okraji, nikdy ne do slepého konce. Vnitřní kruh se vyřezává postupně několika sečnami, které se odlamují od vnějšku dovnitř. U menších dílů a u nepravidelných tvarů pomůže mokrá pila, ale řez z ní bývá matnější a před skládáním potřebuje pečlivější opláchnutí.
Čistota před vsazením do pece
Vše, co zůstane mezi vrstvami skla, se výpalem zafixuje. Mastnota z prstů se projeví jako trvalý závoj, zbytky separátoru jako šedavý povlak, drobné úlomky jako bublinka pod povrchem. Sklo se proto myje těsně před skládáním, ideálně vodou s trochou saponátu bez změkčovadel, a osušuje savou utěrkou, která nepouští vlákna. Od té chvíle se s díly manipuluje za hrany.
- Sestavu skládejte přímo na desce, na které půjde do pece — přenášení hotové kompozice bývá zdrojem posunů.
- Mezi vrstvami nechte co nejméně vzduchu; kryté dutiny se při tavení mění v bubliny.
- Drobné díly lze zafixovat minimem lepidla na sklo, které při náběhu bezezbytku vyhoří — víc než kapka se pozná jako tmavý stín.
- Okraje sestavy udržujte zarovnané; nerovný obrys se při plném spečení jen zaoblí, nezmizí.
Separátory a keramické formy
Změklé sklo se ochotně spojí s čímkoli, čeho se dotkne. Mezi sklem a podložkou proto musí být oddělovací vrstva. Nejběžnější je suspenze kaolinu s hydroxidem hlinitým, která se štětcem nanáší v několika tenkých vrstvách křížem přes sebe a nechává se dokonale proschnout. Přílišná tloušťka vrstvy se otiskne do rubu jako hrubá struktura, příliš tenká vrstva se prodře a sklo se přichytí.
Alternativou je keramické vlákno ve formě tenkého papíru. Dává rubu matný, jemně strukturovaný povrch, používá se jednorázově a po výpalu se z něj uvolňuje prach, který je třeba odstranit mokrou cestou a s ochranou dýchacích cest. Hladké police jde také použít s tenkou vrstvou nanesenou přímo na desku, ale po několika výpalech vrstva stárne a je potřeba ji obrousit a nanést znovu.
Formy
Keramické formy pro tvarování musí mít odvzdušňovací otvory. Bez nich zůstane pod sklem uzavřený vzduch, který sklo nadzvedne a znemožní dosednutí. Nová forma se před prvním použitím vypálí naprázdno, aby se zbavila zbytkové vlhkosti — jinak hrozí, že se při rychlém náběhu poruší. Nerezové a mosazné části se do pece nedávají; sklo se na kov obvykle přichytí a při chladnutí praská.
- Separátor nanášejte na studenou, suchou a odmaštěnou formu.
- Poslední vrstvu veďte kolmo na předchozí, ať se překryjí případná vynechaná místa.
- Hrany a hrdla forem kontrolujte proti světlu — právě tam se vrstva nejčastěji prodírá.
- Formy s ostrým vnitřním rohem vyžadují pomalejší tvarování než mělké mísy.
Křivka výpalu: náběh, výdrž, chlazení, chladicí rampa
Program pece není jedna teplota, ale posloupnost úseků. Každý z nich má jiný smysl a jinou míru citlivosti na rychlost. Nejčastější chyby vznikají tam, kde se šetří časem: na začátku a na konci.
Náběh
Do zhruba pěti set stupňů je sklo stále křehké a špatně vede teplo. Rozdíl teplot mezi povrchem a jádrem, mezi okrajem a středem tabule vytváří napětí, které se projeví prasklinou ještě dlouho před tavením. Silnější sklo, větší formát a vrstvené sestavy potřebují pomalejší náběh než jedna tenká destička. U kusů zahrnujících keramickou formu se v této fázi navíc pomalu odpařuje zbytková vlhkost.
Výdrž
Prodleva kolem šesti set stupňů srovná teplotu v celém prostoru pece a dovolí vzduchu mezi vrstvami uniknout dřív, než se okraje spojí. Hlavní výdrž na pracovní teplotě pak určuje, jak daleko tavení dojde. Pár minut navíc znamená výraznější zaoblení a hlubší splynutí vrstev; naopak zbytečně dlouhá výdrž rozteče kresbu a barvy se rozpijí do sebe.
Rychlé chlazení
Po dosažení požadovaného stavu se teplota rychle snižuje k horní hranici chladicího pásma. Tento krok zastaví další tavení a zkrátí dobu, po kterou sklo zůstává měkké. U elektrických pecí se často provádí prostým vypnutím topení; u dobře izolovaných pecí je potřeba pootevřít víko, opatrně a jen na krátko.
Chladicí rampa
Nejdůležitější úsek celého programu. V pásmu zhruba mezi pěti sty a čtyřmi sty stupni sklo přechází z plastického do pevného stavu a právě tady se rozhoduje, zda v něm zůstane vnitřní napětí. Nejprve následuje výdrž na horní hranici pásma, pak pomalý řízený sestup. Doba se odvíjí od tloušťky kusu: dvojnásobná tloušťka potřebuje řádově čtyřnásobně delší chlazení. Pod dvě stě stupňů už může pec chladnout volně, víko se však otevírá až po úplném vychladnutí.
- Zapisujte si každý program spolu s tloušťkou, formátem a výsledkem — vlastní záznamy jsou přesnější než jakákoli univerzální tabulka.
- Teplotu ověřujte i vzhledem, ne pouze podle displeje; poloha čidla a rozložení sázky se v každé peci liší.
- Pec neotevírejte kvůli kontrole během chladicí rampy.
- U nové pece si nejprve namapujte teplé a studené zóny několika zkušebními destičkami.
Úplné a částečné spékání
Mezi bodem, kdy se sklo teprve začíná lepit, a stavem, kdy se z několika vrstev stane jedna hladká deska, leží poměrně úzké teplotní pásmo. Rozdíl několika desítek stupňů zásadně mění výsledek, a proto se rozlišuje několik stupňů spečení.
Při částečném spečení si díly ponechají vlastní obrys. Hrany se jen zakulatí a povrch zůstává reliéfní, spoje jsou přitom dost pevné, aby kus držel pohromadě. Tento stupeň se hodí tam, kde má být vidět kresba skládání — mozaiky, pruhy, vrstvené útvary. Nevýhodou je, že mezi díly zůstávají mikroskopické dutiny, které mohou při dalším výpalu vystoupit jako bubliny.
Při plném spečení se vrstvy spojí v souvislý celek a sklo se přiblíží své přirozené tloušťce, přibližně šesti milimetrům. Dvě vrstvy třímilimetrového skla se tedy chovají klidně, zatímco jedna samostatná vrstva se v ploše stahuje a okraje se zesilují. Tři a více vrstev naopak sklo roztéká do stran, což je nutné započítat už při návrhu rozměru.
- Pro nižší stupně spečení volte kratší výdrž na nižší teplotě, ne naopak.
- Kus po částečném spečení kontrolujte proti světlu — zachycené dutiny bývají dobře vidět.
- Opakované výpaly téhož kusu prohlubují barevné změny u některých pigmentů, hlavně u odstínů obsahujících síru a měď.
- Rozměr návrhu počítejte s tím, že vícevrstvá sestava se v ploše mírně zvětší.
Tvarování do formy
Tvarování probíhá při podstatně nižší teplotě než spékání. Sklo v této fázi jen změkne a vlastní vahou se pomalu poddá tvaru formy; povrch přitom zůstává lesklý a kresba se nerozteče. Právě proto se tvaruje až po spečení, jako samostatný druhý výpal.
Rozhodující je trpělivost. Rychlý sestup do formy zanechá na dně tenká místa a v rozích záhyby, u hlubších forem se sklo může zachytit o stěnu a přeložit přes sebe. Mělká mísa dosedne během několika minut, hluboká forma s ostrým přechodem potřebuje delší výdrž na nižší teplotě.
Zvláštní případ představuje propadání otvorem, kdy se sklo protahuje kruhovým otvorem do volného prostoru pod ním. Tvar tu neurčuje forma, ale čas: každá minuta navíc znamená hlubší a užší nádobu. Takový výpal se sleduje průzorem a ukončuje pohledem, nikoli programem.
- Kus umístěte do formy vystředěně; posun se během tvarování už nesrovná.
- Hrany po spečení musí být hladké — každý zbylý ostrý výčnělek se v ohybu stane počátkem praskliny.
- Po tvarování následuje stejně pečlivá chladicí rampa jako po spékání.
- Formu po výpalu nechte vychladnout společně se sklem, ne odděleně.
Vložky z fólie a fritty
Mezi vrstvy skla lze uzavřít materiály, které výpal přežijí. Nejběžnější jsou tenké kovové fólie a drcené sklo, takzvaná fritta. Obojí se chová jinak než plné sklo a vyžaduje trochu upravený program.
Kovové fólie
Stříbrná a měděná fólie mění pod sklem barvu podle atmosféry v peci a podle složení skla — od zlatavých po zelenkavé a načervenalé tóny. Fólie musí být opravdu tenká; silnější plíšek se roztahuje jinak než sklo a vytvoří kolem sebe napětí. Vždy se uzavírá mezi dvě vrstvy, aby nezůstala na povrchu, kde by zoxidovala nebo se odloupla.
Fritty a prášky
Drcené sklo se používá k plynulým barevným přechodům, k vyplnění mezer mezi díly nebo jako podklad pod tenkou kresbu. Hrubší frakce udrží zrnitou strukturu, jemný prášek splyne v souvislou plochu. Mezi zrny je ale vždy vzduch, takže sestavy s velkým podílem fritty potřebují delší výdrž v oblasti kolem šesti set stupňů, aby vzduch stihl uniknout.
- Fóliovou vložku umístěte doprostřed plochy, ne k okraji, kde se snadno odhalí.
- Fritty používejte ze stejné řady jako podkladové sklo.
- Prášek nanášejte přes síto, ne přímo z nádoby; při práci s ním chraňte dýchací cesty.
- Organické materiály — listy, papír, textil — po sobě zanechají jen popel a dutinu, s tím je třeba počítat předem.
Typické vady a jejich příčiny
Většina vad má poměrně jednoznačnou příčinu a dá se odstranit úpravou přípravy nebo programu. Užitečné je vadu vždy zapsat spolu s parametry výpalu — vzorec se obvykle ukáže po několika kusech.
Bubliny
Vznikají ze vzduchu uzavřeného mezi vrstvami nebo mezi sklem a podložkou. Přispívá k nim příliš rychlý průchod pásmem kolem šesti set stupňů, nerovná police, silná vrstva separátoru, která zadržuje vlhkost, i konstrukce sestavy, kde uzavřený obrys vytvoří dutinu. Pomáhá výdrž při nižší teplotě, mírné nadzvednutí horní vrstvy na okrajích a skládání od středu ven.
Jehly a hroty na povrchu
Drobné ostré výstupky na hraně nebo na povrchu vznikají, když se okraje spojí dřív, než unikne vzduch, a přetlak si najde cestu ven. Objevují se také tam, kde se použil příliš hrubý prášek nebo kde zůstaly na skle zbytky nečistot. Řešením bývá pomalejší náběh v oblasti měknutí a důkladnější mytí dílů.
Praskliny
Prasklina rovná a čistá, procházející celým kusem, ukazuje na příliš rychlou změnu teploty — nejčastěji při náběhu nebo při předčasném otevření pece. Prasklina, která se objeví až s odstupem času, obvykle znamená nedostatečné chlazení nebo nekompatibilní skla. Praskliny podél spoje dvou barev jsou téměř vždy otázkou kompatibility.
Zákal a matný povrch
Bělavý nebo mléčný povrch může být zbytek separátoru, otisk vlákenného papíru, ale také devitrifikace: krystalizace povrchové vrstvy při dlouhém setrvání v horní části teplotního pásma. Prevencí je kratší výdrž na vysoké teplotě, čisté sklo a případně velmi tenká vrstva prostředku proti devitrifikaci.
Broušení hran a bezpečnost práce
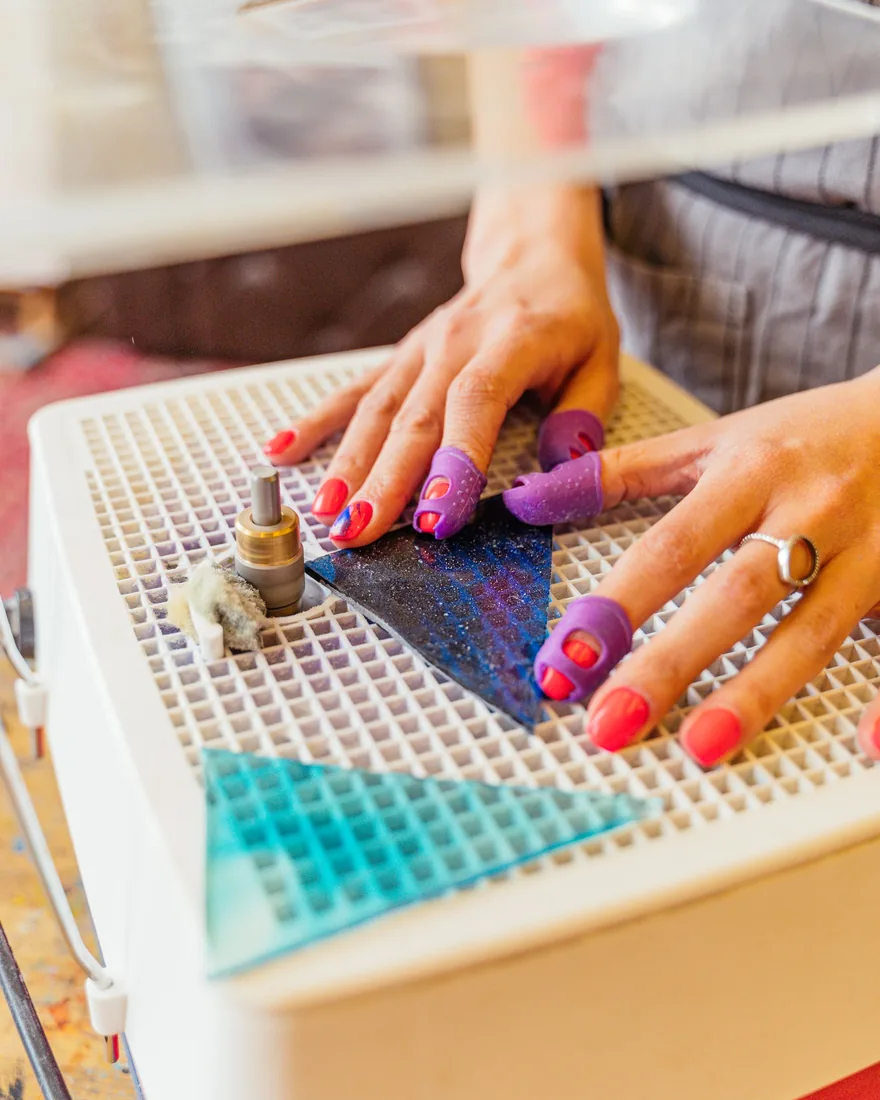
Hrana kusu se řeší dvakrát: před výpalem, aby nezpůsobila vadu, a po výpalu, aby byl kus bezpečný na dotek. Po plném spečení bývá obvod hladký sám od sebe, po částečném spečení a po řezání pilou ale zůstávají ostrá místa. Brousí se za mokra diamantovými hlavami nebo brusnými papíry postupně od hrubší k jemnější zrnitosti; suché broušení tvoří jemný křemičitý prach a je třeba se mu vyhnout.
Pokud má být broušená hrana znovu lesklá, dá se kus po opracování krátce prohřát v peci. Takový výpal ale mění tvar i rozměr, takže se zařazuje jen tehdy, když s ním návrh počítá.
Bezpečnost v dílně
- Ochrana očí při každém řezání, lámání i broušení.
- Rukavice odolné proti pořezu na manipulaci s velkými tabulemi; drobné díly se naopak drží lépe holou rukou.
- Prášky, fritty a vlákenné materiály zpracovávat s ochranou dýchacích cest a odpad odstraňovat mokrou cestou, nikoli zametáním.
- Do horké pece nahlížet jen průzorem nebo přes filtr, ne pouhým okem z bezprostřední blízkosti.
- Pec ustavit na nehořlavý podklad s odstupem od stěn a zajistit průběžné větrání prostoru.
- Střepy sbírat vlhkou houbou a skladovat odděleně od běžného odpadu.
Uvedené postupy popisují běžnou dílenskou praxi. Konkrétní teploty, doby a bezpečnostní pokyny se vždy řídí pokyny výrobce použitého skla i pece.
Kontakt
Bestokoba je nezávislý informační projekt věnovaný spékání a tvarování skla. Poznámky, upřesnění nebo dotazy k publikovaným textům je možné poslat e-mailem na [email protected]. Jiný kontaktní kanál projekt neprovozuje a na webu nejsou žádné formuláře ani registrace.